

1, Lazerli burg'ulash ko'r teshiklarining printsipi va afzalliklari
1. Ko'r teshiklarni lazerli burg'ulash printsipi
Ko'r teshiklarni lazer bilan burg'ulash - bu bosma platalarni nurlantirish uchun yuqori energiya zichligi lazer nurlaridan foydalanish bo'lib, platalar lazer energiyasini bir zumda o'zlashtiradi, haroratni tez ko'taradi va materiallar erishi, bug'lanishi yoki hatto plazmasi, shu bilan olib tashlanadi va teshiklar hosil qiladi. Umumiy CO ₂ lazer va UV lazerini misol qilib oladigan bo'lsak, CO ₂ lazeri uzunroq to'lqin uzunligiga ega (taxminan 10,6 m m) va asosan issiqlik effektlari orqali materiallarni eritish va bug'lash orqali burg'ulashga erishadi; UV lazerining to'lqin uzunligi nisbatan qisqa (masalan, 355 nm) va termal effektlarga qo'shimcha ravishda, fotokimyoviy reaktsiyalar orqali materiallarning molekulyar aloqalarini buzish orqali materialni olib tashlashga ham erishish mumkin. Ko'r teshikni qayta ishlash jarayonida lazer nuri oldindan o'rnatilgan dasturga muvofiq varaqdagi ma'lum bir pozitsiyani skanerlaydi va lazer kuchi, puls kengligi, puls chastotasi va skanerlash tezligi kabi parametrlarni aniq nazorat qiladi va talablarga javob beradigan ko'r teshiklarni hosil qiladi.
2. An'anaviy burg'ulashdan lazerli burg'ulashning afzalliklari
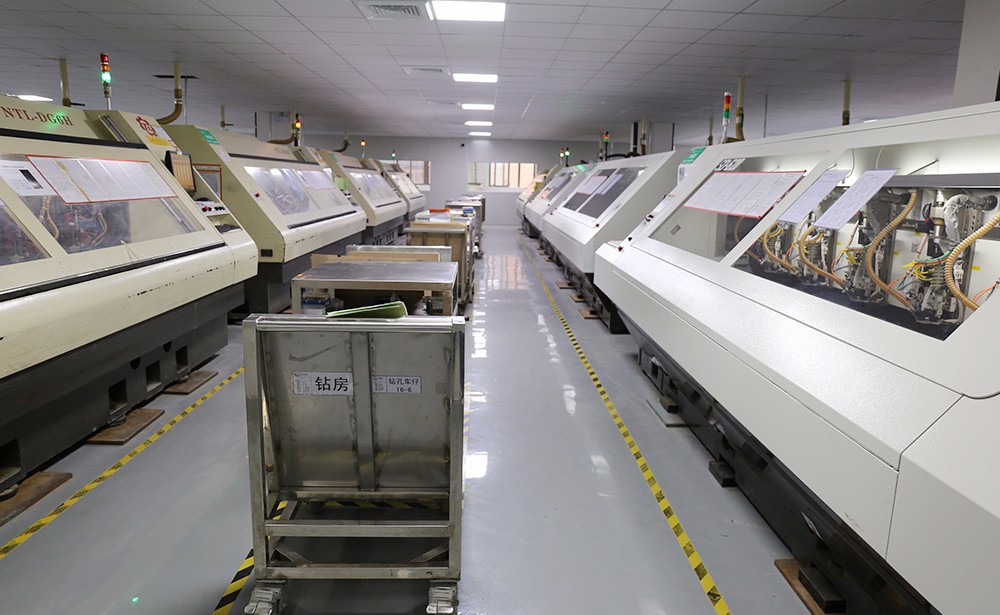
An'anaviy mexanik burg'ulash bilan solishtirganda, lazerli burg'ulash ko'r teshiklarni ishlab chiqarishda muhim afzalliklarga ega. Birinchidan, lazerli burg'ulash yuqori aniqlikka ega va juda kichik diafragma o'lchamlariga (masalan, o'nlab mikrometrlar yoki undan ham kichikroq) erishish mumkin va teshik holatining og'ishi juda kichik diapazonda boshqarilishi mumkin, bu HDI taxtalarining nozik teshiklarni qayta ishlash talablariga javob beradi. Ikkinchidan, lazerli burg'ulash mexanik burg'ulash jarayonida burg'ulash uchi va qatlam o'rtasidagi aloqa natijasida yuzaga keladigan mexanik stress va eskirishning oldini oladigan, varaqning shikastlanishini kamaytiradigan, ishlov berish sifati va varaqdan foydalanishni yaxshilaydigan-kontaktsiz jarayondir. Bundan tashqari, lazerli burg'ulash tez tezlik va yuqori ishlov berish samaradorligiga ega, bu qisqa vaqt ichida ko'p sonli ko'r teshiklarni qayta ishlashni yakunlashi mumkin. Bundan tashqari, lazerli burg'ulash kuchli moslashuvchanlikka ega va murakkab dizayn talablariga moslashgan holda, turli shakl va materiallarning bosilgan elektron platalarida qayta ishlanishi mumkin.
2, lazerli burg'ulash ko'r-ko'rona teshiklarni tekislash uchun nozik nazorat choralari
1. Plitalarni tanlash va oldindan ishlov berishni optimallashtirish
Bosilgan elektron platalarni tanlashda, mahsulotning ishlash talablari va ishlov berish texnologiyasidan kelib chiqqan holda, past issiqlik kengayish koeffitsienti va yaxshi qalinligi bir xil bo'lgan platalarni tanlashga ustuvor ahamiyat berish kerak. Ko'r teshiklarni tekislashda juda yuqori aniqlikni talab qiladigan mahsulotlar uchun yuqori samarali keramik matritsali kompozitlar yoki maxsus ishlov berilgan organik qatlamlar kabi past CTE maxsus materiallar ko'rib chiqilishi mumkin.
Taxtani{0}}oldindan ishlov berish jarayonida mis folga sirt sifatini qat'iy nazorat qilish kerak. Mikro etching texnologiyasi mis folga yuzasida oksid qatlamini va aralashmalarni olib tashlash, sirt pürüzlülüğünü oshirish va lazerni yutish samaradorligini oshirish uchun ishlatilishi mumkin. Shu bilan birga, keyingi ishlov berish jarayonida mis folga yana oksidlanishiga yo'l qo'ymaslik uchun oksidlanishga qarshi ishlov berish amalga oshiriladi. Bundan tashqari, burg'ulashdan oldin taxtaning tozaligini ta'minlash uchun ultratovushli tozalash va deionizatsiyalangan suvni yuvish kabi usullar, lazerli burg'ulash uchun yaxshi sirt sharoitlarini ta'minlab, taxta yuzasida chang va yog 'kabi aralashmalarni yaxshilab olib tashlash uchun ishlatiladi.
2. Lazerli burg'ulash uskunasiga texnik xizmat ko'rsatish va parametrlarni optimallashtirish
Optik yo'l tizimining barqarorligini ta'minlash uchun lazerli burg'ulash uskunasini muntazam ravishda saqlash va kalibrlash. Lazer generatorining chiqish quvvati barqaror yoki yo'qligini tekshiring, lazer nurlarini uzatish yo'lining aniqligini ta'minlash uchun optik yo'lda nometall va fokusli nometall kabi optik komponentlarni tozalang va sozlang. Shu bilan birga, ish stolining harakatlanish aniqligi va joylashishni aniqlash moslamasining aniqligi kabi uskunaning mexanik qismlarini tekshiring va saqlang va eskirgan qismlarni o'z vaqtida almashtiring.
Tajribalar va ma'lumotlarni tahlil qilish orqali turli xil plastinka va ko'r teshik talablari uchun lazerli burg'ulash parametrlari ma'lumotlar bazasini yarating. Haqiqiy ishlab chiqarishda tegishli parametrlar ma'lumotlar bazasidan tanlanadi va taxta turi, qalinligi va ko'r teshik diafragma va chuqurlik talablariga muvofiq nozik sozlanadi. Misol uchun, kuchli termal sezgirlikka ega bo'lgan plitalar uchun lazer quvvati mos ravishda kamayishi va termal harakat vaqtini va termal deformatsiyani kamaytirish uchun puls chastotasini oshirish mumkin; Yuqori aniqlikni talab qiladigan ko'r teshiklar uchun materialni olib tashlashning bir xilligini va ko'r teshik holatining aniqligini yaxshilash uchun bir nechta skanerlash, spiral skanerlash va boshqa usullar yordamida skanerlash yo'lini optimallashtirish mumkin.
3. Joylashtirish va tekislash tizimini yangilash
Koʻr teshiklarning joylashish aniqligini oshirish uchun{0}}yuqori aniqlikdagi joylashishni aniqlash va tekislash tizimini qoʻllash. Masalan, yuqori aniqlik va aniqlikka ega ilg'or yuqori{2}}aniqlikdagi CCD ko'rish tizimlarini joriy qilish doskadagi joylashishni aniqlash belgilarini aniqroq aniqlash va ko'r teshik o'rinlarining aniq hizalanishiga erishish mumkin. Shu bilan birga, tasvirni qayta ishlash algoritmlari bilan birgalikda varaqning deformatsiyasi va uskunaning tebranishi kabi omillar taʼsirida joylashuv ogʻishlarini avtomatik tuzatish uchun toʻplangan tasvirlarni real vaqt-tahlil qilish va qayta ishlash amalga oshiriladi.
Joylashuvni aniqlash aniqligini yanada yaxshilash uchun multi{0}}sensor termoyadroviy texnologiyasidan optik sensorlar va joy o‘zgartirish sensorlari kabi bir nechta sensorlar ma’lumotlarini birlashtirish va qayta ishlash, keng qamrovli monitoring hamda plataning joylashuvi va yo‘nalishini aniq nazorat qilish uchun foydalanish mumkin. Bundan tashqari, asbob-uskunalarni loyihalashda joylashishni aniqlash moslamalari va mahkamlash moslamalarini optimallashtirish ishlov berish jarayonida taxtaning barqarorligini yaxshilashi va taxta harakatidan kelib chiqadigan hizalanish og'ishlarini kamaytirishi mumkin.
4. Ishlab chiqarish muhitini nazorat qilish
Barqaror ishlab chiqarish muhitini yarating va harorat va namlikni qat'iy nazorat qiling. Atrof-muhit harorati va namligining o'zgarishi natijasida yuzaga keladigan taxtalar va asbob-uskunalar qismlarining o'lchov o'zgarishini kamaytirish uchun ishlab chiqarish ustaxonasida haroratni 23 ± 1 daraja C va nisbiy namlikni 45 ± 5% da nazorat qiluvchi konditsioner tizimlari va namlash uskunalarini o'rnating. Shu bilan birga, ustaxonani tozalash boshqaruvini kuchaytirish, muntazam tozalash va changni tozalash va lazerli burg'ulash jarayonida changning aralashuvini kamaytirish.
Lazerli burgʻulash uskunasi va taxtalariga statik elektr taʼsirini oldini olish uchun ustaxona poliga antistatik pol qoʻyish, uskunani yerga ulash va operatorlar tomonidan antistatik bilaguzuk taqish kabi-antistatik choralarni koʻring. Ishlab chiqarish muhitini yaxshi nazorat qilish orqali lazerli burg'ulash va ko'r teshiklarni qayta ishlash uchun barqaror tashqi sharoitlar ta'minlanadi, bu ko'r teshiklarni tekislashning aniqligini ta'minlaydi.
Lazerli burg'ulash ko'r-ko'rona teshiklarni tekislashning aniq nazorati bosilgan elektron platani ishlab chiqarish jarayonida asosiy bo'g'in bo'lib, bosilgan elektron plataning sifati va ishlashiga bevosita ta'sir qiladi. Ko'r teshiklarni tekislashning aniqligiga ta'sir etuvchi turli omillarni chuqur tahlil qilish, jumladan plastinka xususiyatlari va dastlabki ishlov berish, lazerli burg'ulash uskunalari va parametrlari, joylashishni aniqlash va tekislash tizimi va ishlab chiqarish muhiti omillari, jumladan, plastinka tanlash va dastlabki ishlov berishni optimallashtirish, asbob-uskunalarning holatini saqlash va optimallashtirish, parametrlarni quritish va optimallashtirish, moslashtirish tizimi va ishlab chiqarish muhitini nazorat qilish.