


Elektron mahsulotlarning asosiy arxitekturasida pcb aniq ishlaydigan "asab markazi" ga o'xshaydi va uning ishlashi bevosita elektron mahsulotlarning barqarorligi va ishonchliligini aniqlaydi. Asosiy havola sifatidapcb ishlab chiqarish jarayoni, laminatsiya jarayoni bir necha qatlamli materiallarni barqaror tuzilishga birlashtirish mas'uliyatini o'z zimmasiga oladi. Uning jarayonning aniqligi nafaqat pcb ning mexanik kuchi va izolyatsiyalash ko'rsatkichlariga ta'sir qiladi, balki signal uzatishning yaxlitligida hal qiluvchi rol o'ynaydi. Quyida biz pcb laminatsiya texnologiyasining butun jarayonini tahlil qilamiz va uning ortidagi texnik mantiq va sifat nazorati nuqtalarini ochib beramiz.
1, bosishdan oldin aniq tayyorgarlik
(1) Materiallarni qat'iy tanlash va sinchkovlik bilan tekshirish
Bosilgan elektron plataning elektr aloqasi poydevori sifatida, ichki yadro platasi sxema grafiklarining aniqlik xatosi ± 5 m m ichida nazorat qilinishini ta'minlash uchun ichki elektron ishlab chiqarishni nozik ishlov berishdan o'tishi kerak. Tashqi ko'rinishini tekshirish bosqichida avtomatik optik tekshiruv uskunasi yadro platasining butun yuzasini skanerlash uchun ishlatiladi, bu qisqa tutashuvlar, ochiq kontaktlarning zanglashiga olib kelishi va diametri 50 m m bo'lgan teshik nuqsonlarini tekshirishga qaratilgan. Shu bilan birga, yadro platasining elektr ko'rsatkichlari standartga mos kelishini ta'minlash uchun kontaktlarning zanglashiga olib o'tkazuvchanligini 100% sinovdan o'tkazish uchun mikro qarshilik tekshirgichi ishlatiladi.
Yarim qotib qolgan plyonkalarning ishlash ko'rsatkichlari qatlamlararo bog'lanish sifatini bevosita aniqlaydi. Yuqori-chastotali aloqa bosilgan elektron platalar uchun dielektrik o'tkazuvchanligi 3,0 dan kam yoki unga teng bo'lgan va dielektrik yo'qotilishi 0,002 dan kam yoki unga teng bo'lgan past yo'qotilgan yarim qattiqlashtirilgan chiplar tanlanishi kerak; Avtomobil elektronikasi kabi yuqori ishonchlilik stsenariylari uchun shisha o'tish harorati 170 darajadan yuqori yoki unga teng bo'lgan yuqori-haroratga chidamli modellardan foydalanish kerak. Materiallar omborini tekshirishda qatronlarni davolash faolligi jel vaqtini tekshirgich tomonidan aniqlanadi va jel vaqtining og'ishini ± 10% ichida nazorat qilish kerak. Shu bilan birga, qalinligi o'lchash moslamasi qalinligi bardoshlik ± 5 m dan kam yoki teng ekanligini ta'minlash uchun varaqning bir xilligini tekshirish uchun ishlatiladi.
Tashqi mis folga tanlash sxemani loyihalash talablariga mos kelishi kerak. Quvvat modullari kabi yuqori oqim stsenariylari uchun qalinligi 70 m m bo'lgan yuqori egiluvchan mis plyonkadan foydalanishga ustunlik berilishi kerak va uning tozalanish kuchi 1,5 N / mm dan katta yoki teng bo'lishi kerak; Yuqori{3}}chastotali signal liniyalari uchun teri effektini kamaytirish uchun 18 m ultra{5}}past profilli mis plyonkadan foydalanish tavsiya etiladi. Mis folga sirtining pürüzlülüğü 1,5-2,5 m m oralig'ida nazorat qilinishi kerak va sirt nuqsonlari tufayli yuzaga keladigan o'chirish nuqsonlarini bartaraf etish uchun partiyadan namuna olish pürüzlülüğü o'lchash moslamasi yordamida amalga oshirilishi kerak.
(2) Qatlamli tuzilmalarni ehtiyotkorlik bilan loyihalash va aniq stacking
Stacking dizayni elektromagnit moslik tamoyiliga amal qilishi kerak. 10 dan ortiq qatlamli yuqori{1}}bosma elektron platalar uchun odatda "signal qatlami qatlami quvvat qatlami signal qatlami" ning simmetrik tuzilishi qo'llaniladi. Quvvat qatlami va qatlam orasidagi masofa 50-100 m m oralig'ida nazorat qilinadi, bu zich bog'langan sig'im effektini hosil qiladi va quvvat shovqinini kamaytiradi. Ko'r teshik dizaynida CAE dasturi qo'shni ko'r teshiklarning og'ishi 50 m dan kam yoki unga teng bo'lishini ta'minlash uchun teshik holatini proyeksiyalash uchun ishlatiladi, bu noto'g'ri hizalanish natijasida yuzaga keladigan qatlamlararo ulanishning buzilishini oldini oladi. Odatdagi holat shuni ko'rsatadiki, 6 qatlamli nosimmetrik stacked DDR4 elektron platadan foydalanish assimetrik tuzilishga nisbatan signal yaxlitligi simulyatsiyasi yo'qolishini 12% ga kamaytiradi.
Yigʻish jarayoni 1000-sinfdagi toza xona muhitida amalga oshiriladi va operatorlar odamlarni ifloslantiruvchi moddalar taʼsiridan saqlanish uchun-antistatik qoʻlqop va niqob kiyishlari kerak. Materialning har bir qatlamini aniqlash uchun vizual hizalama tizimidan foydalangan holda, X/Y o'qlarini tekislash aniqligi ± 25 m m ga yetishi mumkin. Yordamchi materiallar nuqtai nazaridan, yuqori{5}}haroratga chidamli poliimid izolyatsiya qog'ozi (haroratga chidamliligi 260 darajadan katta yoki unga teng) tanlanadi, qalinligi bardoshlik ± 2 m m ichida nazorat qilinadi. Yostiqsimon material bosim taqsimotini muvozanatlash uchun zichligi 0,3 g/sm³ bo'lgan shisha tolali namatdan foydalanadi. Yig'ish tugagandan so'ng, materialning umumiy qalinligi ± 3% dan kam yoki teng xatolik bilan tortish usuli bilan tekshirilishi kerak.
2, presslash ishini aniq nazorat qilish
(1) Uskuna parametrlarini nozik sozlash
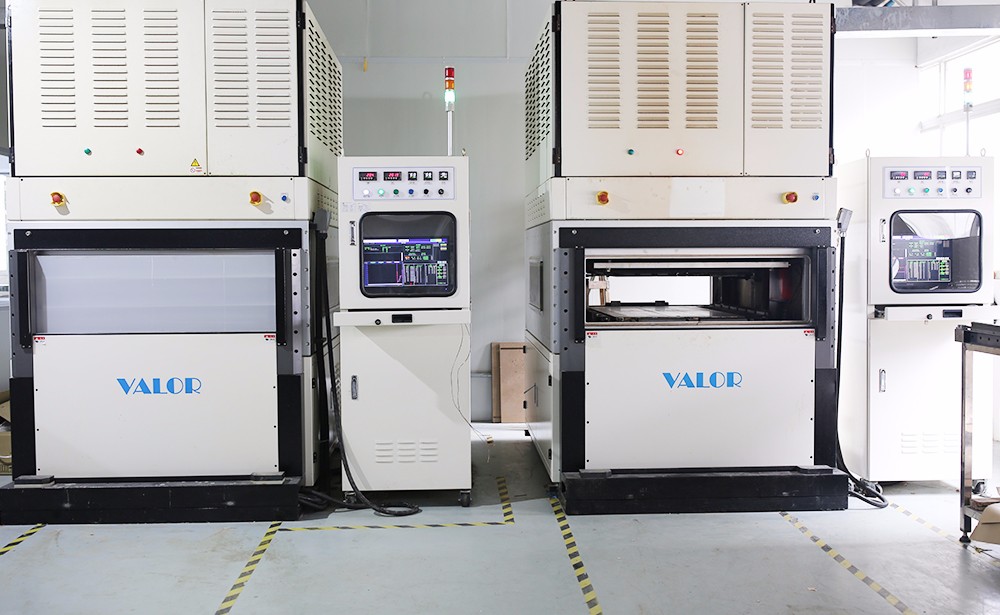
Haroratni nazorat qilish ko'p zonali haroratni nazorat qilish texnologiyasini qabul qiladi va bosilgan po'lat plitalarning sirt harorati farqi ± 1,5 darajadan kamroq yoki tengdir. Misol tariqasida ma'lum bir FR-4 materialini oladigan bo'lsak, uning qattiqlashuv egri chizig'i uch bosqichga bo'linadi: oldindan qizdirish bosqichi (60-120 daraja, isitish tezligi 3 daraja / min), qotib qolish bosqichi (180 daraja ± 2 daraja, 90 daqiqa davomida izolyatsiya) va qotib qolishdan keyingi bosqich (asta-sekin 80 darajadan pastga sovutish). Belgilangan egri chiziqdan ± 3 darajadan kam yoki teng og'ishini ta'minlash uchun infraqizil termometr yordamida plitaning markaziy haroratini real vaqt rejimida kuzatish.
Bosim regulyatsiyasi servo gidravlik tizimni qabul qiladi va bosim gradienti 5psi / mm ichida nazorat qilinadi. 8 qatlamli bosilgan elektron plata uchun dastlabki bosim 150psi ga o'rnatiladi. Harorat 120 darajaga ko'tarilganda (qatronlar erish bosqichi), bosimni asta-sekin 400psi ga oshiring va ushlab turish bosqichida bosim o'zgarishi ± 10psi dan kam yoki teng. Katta maydon panellari (400 mm × 500 mm dan katta yoki unga teng) zonaning bosimini qoplash funktsiyasini faollashtirishni talab qiladi, bu esa ± 5 m dan kam yoki teng bo'lgan plastinka qalinligi bir xillik xatosini ta'minlash uchun bosim sensori matritsasi orqali mahalliy bosimni dinamik ravishda sozlaydi.
Vaqtni boshqarish "harorat bosimi vaqti" ning uch o'lchovli sinergiya tamoyiliga- amal qiladi. Eksperimental ma'lumotlar shuni ko'rsatadiki, 180 daraja / 400psi sharoitda, yarim qotib qolgan varaqning to'liq qotib qolishi uchun 85-95 minut kerak bo'ladi va 80 daqiqadan past bo'lsa, qatlamlararo qobiqning mustahkamligi 20% dan ko'proq kamayadi. Qalin mis folga (70 m dan katta yoki unga teng) jarayoni uchun qatron mis folganing konkav joylarini to'liq to'ldirishini ta'minlash uchun ushlab turish vaqtini 15-20 daqiqaga uzaytirish kerak.
(2) Bosish jarayonining real vaqtda monitoringi
Isitish bosqichida PLC tizimi har daqiqada harorat o'zgarishini qayd qiladi va isitish tezligi 5 darajadan / min dan oshganda signal avtomatik ravishda ishga tushadi. Ushbu bosqichda asosiy e'tibor qatronning erish holatini kuzatishga qaratilgan. Ideal holda, yarim qattiq qatlam 90-110 daraja oralig'ida oqim holatini ko'rsatishni boshlaydi. Agar erta erish sodir bo'lsa (masalan, 80 darajadan past), materialni saqlash muhitini tekshirish kerak (namlik 5% RH dan kam yoki unga teng bo'lishi kerak).
Izolyatsiya va bosimni saqlash bosqichida silindr bosimini real vaqtda kuzatish uchun bosim o'tkazgich ishlatiladi. Bosim o'zgarishi ± 15psi dan oshganda, tizim bosimni to'g'irlash uchun avtomatik ravishda kompensatsiya pompasini ishga tushiradi. Shu bilan birga, harorat ma'lumotlari po'lat plastinka ichiga o'rnatilgan termojuft sensorlari orqali har 5 daqiqada qayd etiladi, bu jarayonni kuzatish va optimallashtirish uchun harorat vaqt egri chizig'ini hosil qiladi.
Sovutish bosqichi gradient sovutish texnologiyasini qo'llaydi, u dastlab uskunani tabiiy ravishda 120 darajadan pastga sovutadi (sovutish tezligi 5 darajadan kam yoki unga teng), so'ngra uni xona haroratiga sovutish uchun havo{2}}sovutilgan tunnelga (shamol tezligi 2-3 m/s) o'tkazadi. Yuqori TG materiallari (Tg 180 darajadan katta yoki teng) uchun ichki stress to'planishini kamaytirish uchun 30 daqiqa davomida 80 darajadan yuqori sekin sovutish kerak. Sinovdan so'ng, bu jarayon bosilgan elektron platalarning burilishini 40% dan ko'proq kamaytirishi mumkin.
3, siqishdan keyin qattiq sinov va ishlov berish
(1) Tashqi ko'rinishdagi nuqsonlarni diqqat bilan tekshirish
Vizual tekshirish ko'p burchakli yorug'lik manbasini yoritishni (rang harorati 5000-6500K) qabul qiladi va tekshiruv xodimlari 2 yildan ortiq tajribaga ega bo'lishi va diametri 0,3 mm dan katta yoki teng bo'lgan pufakchalarni va 1 mm dan katta yoki unga teng bo'lgan delaminatsiya nuqsonlarini aniqlay olishi kerak. Chetdan toshib ketish uchun, keyingi frezalash aniqligiga ta'sir qilmaslik uchun to'lib toshgan qalinligini aniqlash uchun lazer qalinligi o'lchagich ishlatiladi, buning uchun 0,1 mm dan kam yoki unga teng bo'lishi kerak.
50-200x optik mikroskop yordamida mikroskopik tekshirish, asosiy e'tibor ko'milgan teshik ulanishida qatronlar bilan to'ldirish holatini kuzatishga qaratilgan, bo'shliq nisbati 5% dan kam yoki unga teng bo'lishi kerak. Yuqori{6}}zichlikdagi kontaktlarning zanglashiga olib keladigan hududlari uchun qatlamlararo hizalanish boʻlak tahlili orqali tekshirilishi kerak. X/Y o'qining siljishi 50 m dan kam yoki teng bo'lishi kerak va Z o'qi qatroni qalinligi bir xilligi xatosi ± 10% dan kam yoki teng bo'lishi kerak.
(2) Hajmi va qalinligini aniq o'lchash
Hajmi o'lchovi ± 10 m m koordinata aniqligi bilan taxtaning uzunligi, kengligi va diafragma pozitsiyalarini avtomatik ravishda skanerlash uchun tasvir o'lchash asbobini qabul qiladi. Noto'g'ri plitalar uchun konturni moslashtirish SAPR ma'lumotlarini import qilish orqali amalga oshiriladi, o'lchovli toleranslar ± 0,05 mm ichida nazorat qilinadi.
Qalinligi aniqlashda plastinkaning to'rtta burchagida va markazida jami 5 nuqtani o'lchash uchun mikrometrdan foydalaniladi. O'rtacha qalinligi dizayn qiymatidan ± 3% dan kam yoki teng chetga chiqadi va har bir o'lchash nuqtasining qalinligi diapazoni 50 m dan kam yoki unga teng. Ko'p qatlamli taxtalar uchun har bir qatlamning mis qalinligini rentgen nurlari qalinligi o'lchagich yordamida buzilmaydigan sinovdan o'tkazish talab qilinadi, bunda ichki qatlam mis qalinligi og'ishi ± 10% dan kam yoki unga teng va tashqi qatlam mis qalinligi ± 5% dan kam yoki teng.
(3) nuqsonlarni samarali ta'mirlash va mahsulotlarni to'g'ri ishlatish
Kamchiliklarni tuzatish: 5 mm² dan kam yoki unga teng bo'lgan pufakchalar uchun vakuumli issiq presslash ta'mirlash texnologiyasi qo'llaniladi (harorat 180 daraja, bosim 600psi, vaqt 10 minut). Ta'mirlashdan so'ng, qayta kesishni tekshirish talab qilinadi; O'chirishdagi mikro qisqa tutashuvlar uchun qisqa tutashuv nuqtasini aniq olib tashlash uchun lazerli mikro o'chirish uskunasi (nuqta diametri 50 m dan kam yoki unga teng) ishlatiladi va ta'mirdan keyin o'tkazuvchanlik uchuvchi pin sinovi orqali tasdiqlanadi. Statistik ma'lumotlar shuni ko'rsatadiki, kichik nuqsonlarni tuzatishning muvaffaqiyat darajasi 90% dan oshishi mumkin, ammo ta'mirlash soni 2 martadan kam yoki teng.
Establish strict defect grading standards for scrapping, and determine scrapping for any of the following situations: ① interlayer separation area>100mm ²; ② Key signal network open circuit/short circuit; ③ Warping degree>1.5%; ④ Aperture deviation>± 100 m m. Hurda mahsulotlarni maydalash va parchalanish sabablari jarayonni takomillashtirish uchun ERP tizimi orqali qayd etilishi kerak.
bosilgan elektron platani laminatsiyalash jarayoni materialshunoslikni, issiq presslash uzatishni va nozik nazoratni birlashtiradigan murakkab ishlab chiqarish jarayonidir. Uning texnik nuqtalari "materialni tayyorlash qatlamining dizayni laminatsiyani bajarishni aniqlash va ta'mirlash" ning butun zanjiri bo'ylab ishlaydi. Materiallarni aniq tanlash, ilmiy stacking rejalashtirish, aqlli uskunalar nazorati va qat'iy sifat nazorati orqali bosilgan elektron platalarning keng qamrovli ishlash ko'rsatkichlarini samarali yaxshilash mumkin.